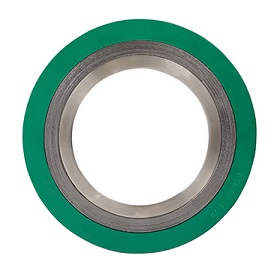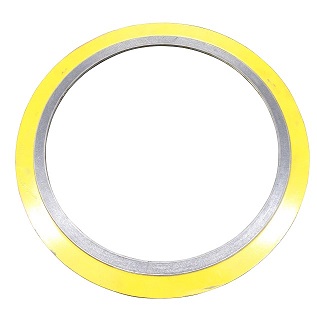
Naftakeemiatööstuses võib kõrgsurve hüdrokrakkimisseadme ühe ääriku leke käivitada hädaseiskamise, mis läheb tootmise kaotamise korral maksma kuni 500 000 dollarit päevas. Elektrijaamas võib auruleke turbiini sisselaske ääriku juures sundida sunnitud katkestust, mis kestab päevi. Need ei ole haruldased sündmused. Need on tihendustõrgete otsesed tagajärjed ning need on rasketööstuses üks olulisemaid planeerimata hoolduse ja tootmiskaotuse allikaid. Selle väljakutse keskmes olev komponent on tihend. Ja tihendite hulgas on üks disain osutunud nende kulukate rikete ärahoidmisel erakordselt tõhusaks: rõngasliigendi tihend.
Rõngasvuugi tihend on metallist tihenduselement, mida kasutatakse kõrgsurve ja kõrge temperatuuriga rakendustes, kus töökindlus on vaieldamatu. Erinevalt pehmetest tihenditest, mis sõltuvad tihendi loomiseks kokkusurutavusest, loob rõngasliigendi tihend tihendi läbi täpse metall-metalli kontakti tihendi ja ääriku pindade soone vahel. See konstruktsioon tagab tihendi, mis on vastupidav läbipuhumisele, väga vastupidav termilisele tsüklile ja talub rõhku, mis hävitaks muud tüüpi tihendid. Tulemuseks on planeerimata hoolduse ja tootmiskadude dramaatiline vähenemine. See artikkel selgitab, kuidas rõngasliigendi tihend seda saavutab, uurides selle disaini, materjale, paigaldust ja toimivust kõige nõudlikumates tööstuskeskkondades. Meie tehas Ningbo Kaxite Sealing Materials Co., Ltd.-s on tootnudRõngasliigendi tihendidüle kahe aastakümne ja oleme omal nahal näinud, kuidas õige tihend võib muuta tehase töökindlust.
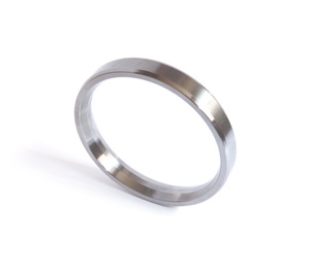
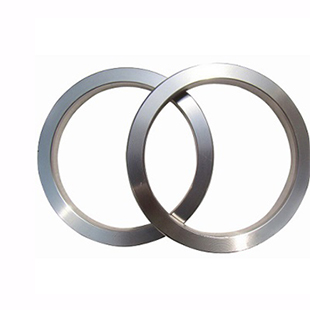
Rõngasliigendi tihend on tahke metallist tihendusrõngas, mis on töödeldud täpsete mõõtmetega ja konstrueeritud nii, et see sobiks ääriku külgedesse töödeldud vastavasse soonde. Tihend on tavaliselt ristlõikega ovaalne või kaheksanurkne ning see on saadaval API 6A ja ASME B16.20 määratletud standardsuurustes. Äärikupoltide pingutamisel surutakse tihend kahe soone vahele. Metall deformeerub kergelt, luues tiheda joonkontaktiga tihendi. See erineb põhimõtteliselt pehmest tihendist, mis tugineb materjali kokkusurutavusele, et täita ääriku pinna puudused. Rõngasliigendi tihend tugineb soone ja tihendi täpsele geomeetriale, et luua nii tugev kui ka usaldusväärne tihend.
Rõngasliigendi tihendi peamine eelis on selle vastupidavus läbipuhumisele. Pehme tihendi puhul on tihenduselement piiratud äärikupindade vahele, kuid see ei ole mehaaniliselt paigale lukustatud. Kui siserõhk ületab poltide survejõu, võib tihendi ühenduskohast välja lükata – seda nähtust nimetatakse läbipuhumiseks. See on katastroofiline rike, mis vabastab protsessivedelikku ja võib põhjustada vigastusi või surma. Rõngasliigendi tihend ei saa välja puhuda, kuna see on mehaaniliselt soonde kinni jäänud. Soon toimib kaitseanumana ja tihend surutakse selle sees kokku. Isegi kui poldi koormus kaob, jääb tihend oma kohale, säilitades tihendi. See on kõrgsurverakendustes kriitiline ohutusfunktsioon.
Allolev tabel võrdleb rõngasliigendi tihendite ja pehmete tihendite disainifunktsioone ja tööomadusi.
| Funktsioon | Rõngasliigendi tihend | Pehme tihend (leht) |
| Tihendusmehhanism | Metall-metalli liini kontakt | Pehme materjali kokkusurumine |
| Läbilöögikindlus | Suurepärane (mehaaniliselt lõksus) | Kehv (saab välja pressida) |
| Surve reiting | Kuni 10 000 psi (690 baari) | Kuni 1000 psi (69 baari) |
| Temperatuuri reiting | Kuni 1000°C (olenevalt materjalist) | Kuni 500°C (olenevalt materjalist) |
| Korduvkasutatavus | Ei soovita | Ei soovita |
| Tüüpilised rakendused | Kaevupead, torustikud, rafineerimistehased, elektrijaamad | Üldine tööstuslik torustik, madalsurvesüsteemid |
Rõngasliigendi tihendi konstruktsioon on vahetatavuse tagamiseks standardiseeritud. Levinumad stiilid on R-tüüpi (ovaalne või kaheksanurkne), RX-tüüpi (kõrgema rõhu jaoks) ja BX-tüüpi (ülikõrge rõhu jaoks). Igal stiilil on kindel soone geomeetria ja surveaste. KellNingbo Kaxite Sealing Materials Co., Ltd., valmistame kõiki kolme stiili erinevatest materjalidest, et vastata erinevate rakenduste nõuetele.
Rõngasliigendi tihendi metall-metalli tihend on selle läbipuhumise ja lekke vältimise võti. Äärikupoltide pingutamisel surutakse tihend vastu soonte pindasid. Esialgne kontakt on joonkontakt – tihendi kumer pind puutub kokku soone tasase pinnaga. Poldi koormuse suurenedes deformeerub metall kontaktliinil plastiliselt, luues laiema kontaktpinna. See deformatsioon piirdub väga väikese piirkonnaga ja loob tihendi, mis on nii tihe kui ka elastne. Tihend on tihe, kuna metall-metalli kontakt kõrvaldab mikroskoopilised vahed, mis võimaldaksid vedelikul välja pääseda. See on elastne, kuna tihendi ja ääriku elastne deformatsioon võimaldab liigendil teha väikeseid liigutusi ilma kontakti kaotamata.
Soone geomeetria on tihendi toimimise seisukohalt kriitiline. Soon on töödeldud täpse nurga (tavaliselt 23° R-tüüpi tihendite puhul) ja sügavusega. Kui tihend on kokku surutud, sunnib soone kiilumine tihendi materjali soonte külgedega tihedalt kokku puutuma. See loob tihendi, mis muutub rõhu suurenedes tihedamaks. Seda tuntakse kui survepingega tihendit. Mida kõrgem on siserõhk, seda rohkem surutakse tihend vastu soonte pindu ja seda tihedamaks tihend muutub. See on vastupidine pehmele tihendile, mida saab kõrge rõhuga vuugist välja suruda. Allolev tabel näitab rõngasliigendi tihendi siserõhu ja tihendusjõu suhet.
| Siserõhk (bar) | Tihendusjõud (N/mm) | Kontaktstress (MPa) |
| 100 | 250 | 150 |
| 200 | 450 | 270 |
| 400 | 850 | 510 |
| 600 | 1250 | 750 |
| 800 | 1650 | 990 |
Survepingega tihend muudab rõngasliigendi tihendi nii tõhusaks, et vältida läbipuhumist. Isegi kui poldi koormus väheneb soojuspaisumise või lõdvestumise tõttu, annab siserõhk tihendile jätkuvalt pinget. See on kõrgsurverakendustes kriitiline ohutusfunktsioon. Meie tehases testime iga rõngasliigendi tihendite partiid, et kontrollida nende survejõul töötavat tihendusjõudlust. Kasutame hüdraulilist katseseadet, mis avaldab katseäärikule siserõhku ja mõõdab lekkekiirust. Meie tihendid saavutavad järjekindlalt lekkemäärad, mis on API 6A ja ASME B16.20 lubatud piiridest tunduvalt madalamad.
Materjal, millest rõngasliigendi tihend on valmistatud, määrab selle vastupidavuse korrodeerivatele ja termilistele tingimustele. Valest materjalist valmistatud tihend ebaõnnestub enneaegselt, mis toob kaasa planeerimata hoolduse ja tootmiskadu. Rõngasvuugi tihendite kõige levinumad materjalid on pehme raud, madala süsinikusisaldusega teras, roostevaba teras (304, 316, 321) ja eksootilised sulamid, nagu Inconel, Monel ja Hastelloy. Igal materjalil on konkreetne temperatuurivahemik ja korrosioonikindlus. Materjali valikul tuleb lähtuda protsessivedelikust, töötemperatuurist ja nõutavast kasutuseast.
Pehme raud on kõige ökonoomsem materjal ja sobib madala temperatuuriga, mittesöövitavateks rakendusteks. Madala süsinikusisaldusega terast kasutatakse veidi nõudlikumate rakenduste jaoks. Roostevaba teras 304 ja 316 on tööstuse tööhobused, mis pakuvad head korrosioonikindlust ja tugevust kõrgel temperatuuril. Roostevaba teras 321 on stabiliseeritud titaaniga, et vältida teradevahelist korrosiooni kõrgel temperatuuril. Inconeli ja Moneli kasutatakse kõige agressiivsemates keskkondades, nagu need, mis sisaldavad kloriide või kõrge temperatuuriga auru. Allolev tabel annab juhendi tavaliste ringliigendi tihendite materjalide temperatuuri- ja korrosioonipiiride kohta.
| Materjal | Max Temperatuur (°C) | Korrosioonikindlus | Tüüpilised rakendused |
| Pehme raud | 400 | Vaene | Madala rõhuga, mittesöövitavad teenused |
| Madala süsinikusisaldusega teras | 500 | Õiglane | Üldine tööstuslik torustik |
| Roostevaba teras 304 | 700 | Hea | Enamik rafineerimistehaseid ja naftakeemiateenuseid |
| Roostevaba teras 316 | 800 | Väga hea | Söövitav keskkond, kõrge temperatuuriga aur |
| Roostevaba teras 321 | 900 | Väga hea | Kõrge temperatuuriga rakendused |
| Inconel 625 | 1000 | Suurepärane | Äärmuslik temperatuur, väga söövitav |
| Monel 400 | 800 | Suurepärane | Kloori sisaldav keskkond |
Õige materjali valik on kriitiline tehniline otsus. Tihend, mis ei ole protsessivedeliku suhtes vastupidav, korrodeerub, kaotades oma tihendusvõime ja saastades protsessi potentsiaalselt. Tihend, mis ei vasta töötemperatuurile, pehmeneb või hiilib, kaotades oma eelkoormuse ja võimaldades lekkeid. Kaxites teeme oma klientidega tihedat koostööd, et valida iga rakenduse jaoks optimaalne materjal. Hoiame põhjalikku materjalide ühilduvuse andmebaasi ja saame anda konkreetseid soovitusi protsessitingimuste põhjal. See teenus on üks viise, kuidas aitame oma klientidel vähendada planeerimata hooldus- ja tootmiskadusid.
Maailma kõige vastupidavam rõngasliigendi tihend ebaõnnestub, kui seda ei paigaldata õigesti. Paigaldamine on tihendi töökindluse seisukohalt kriitiline tegur. Levinumad paigaldusvead on: juba kokku surutud tihendi taaskasutamine, käsitsemise käigus tihendi kahjustamine, soone puhastamata jätmine ja ebaühtlase poldi pöördemomendi rakendamine. Kõik need vead võivad põhjustada enneaegse rikke. Õige paigaldamine on süstemaatiline protsess, mida tuleb hoolikalt järgida.
Esimene samm on kontrollida tihendit ja soont. Tihendil ei tohi olla defekte, nagu kriimustused, mõlgid või korrosioon. Soon peab olema puhas, kuiv ja vaba prahist ega vanast tihendimaterjalist. Kõik soone kahjustused kanduvad üle tihendile, takistades korralikku tihendit. Teine samm on tihendi paigaldamine soonde. Tihendit tuleb kahjustuste vältimiseks käsitseda ettevaatlikult. See tuleb asetada soonde ja kontrollida, kas see on korralikult paigas. Kolmas samm on äärikute joondamine. Äärikud peavad olema paralleelsed ja joondatud ettenähtud tolerantside piires. Vale joondamine põhjustab tihendi ebaühtlast koormust ja võib põhjustada lekkeid.
Neljas samm on poltide pingutamine. Ühtlase laadimise tagamiseks tuleb seda teha täht- või ristikujuliselt, mitme käiguga. Lõplik poldi pöördemoment peaks vastama ääriku tootja spetsifikatsioonidele. Kalibreeritud momentvõtme kasutamine on hädavajalik. Allolev tabel annab kokkuvõtte installietappidest ja põhipunktidest, mida kontrollida.
| Samm | Tegevus | Võtme kontroll |
| 1 | Kontrollige tihendit ja soont | Defektideta, puhas ja kuiv |
| 2 | Paigaldage tihend soonde | Õigesti istunud |
| 3 | Joondage äärikud | Paralleelne ja tsentreeritud |
| 4 | Pingutage poldid tähekujuliselt | Mitu käiku, ühtlane pöördemoment |
| 5 | Viimane pöördemomendi kontroll | Vastavalt spetsifikatsioonile |
Meie tehases anname üksikasjalikud paigaldusjuhised iga tarnitava rõngasliigendi tihendiga. Pakume klientidele ka kohapealset paigalduskoolitust. Meie tehniline meeskond on valmis aitama kõigis paigaldusküsimustes. Neid protseduure järgides saavad meie kliendid tagada, et nende rõngastihendid tagavad pikaajalise töökindluse, mis on oluline planeerimata hoolduse ja tootmiskadude vähendamiseks.
Rõngasliigendi tihendi omamise kogukulu (TCO) sisaldab esialgset ostuhinda, paigalduskulusid, hoolduskulusid ja tõrkekulusid. Kuigi rõngasliigendi tihendi esialgne ostuhind on kõrgem kui pehme tihendi oma, on TCO sageli madalam, kuna rõngasliigendi tihend kestab kauem ja ebaõnnestub harvemini. Pehme tihendi üks rike võib kaotatud toodangu eest maksta sadu tuhandeid dollareid, samas kui rõngasliigendi tihend võib seda riket ära hoida. Allolevas tabelis on võrreldud rõngasliigendi tihendi ja pehme tihendi TCO-d 10 aasta jooksul.
| Kulu komponent | Rõngasliigendi tihend | Pehme tihend |
| Esialgne ostuhind (ühiku kohta) | 50 dollarit | 10 dollarit |
| Asenduste arv (10 aastat) | 2 | 6 |
| Ostu kogumaksumus | 100 dollarit | 60 dollarit |
| Paigaldustöö (10 aastat) | 200 dollarit | 600 dollarit |
| Ebaõnnestumise hind (10 aastat) | 0 dollarit | 50 000 dollarit |
| Omandi kogukulu | 300 dollarit | 50 660 dollarit |
Tabelist on näha, et rõngasliigendi tihendi TCO on hoolimata kõrgemast algsest ostuhinnast oluliselt madalam kui pehmel tihendil. Kokkuhoid tuleneb vähenenud vahetuste arvust, väiksemast paigaldustööjõust ja tõrkekulude kaotamisest. See on majanduslik argument rõngasliigendi tihendite kasutamiseks kõrgsurve ja kõrge temperatuuriga rakendustes. Ühe rikke maksumus ületab kõvasti tihendi enda maksumuse. Ettevõttes Ningbo Kaxite Sealing Materials Co., Ltd. aitame oma klientidel arvutada nende tihenduslahenduste TCO. Usume, et rõngasliigendi tihend on kõige kuluefektiivsem lahendus nõudlike rakenduste jaoks.
1. küsimus: kas rõngasliigendi tihendit saab pärast kokkusurumist uuesti kasutada?
Vastus: Ei, rõngasliigendi tihendit ei tohi uuesti kasutada. Kui tihend on kokku surutud, on see läbinud plastilise deformatsiooni ja töökõvenenud. Selle korduvkasutamine ei taga usaldusväärset tihendit. Tihend tuleb vahetada iga kord, kui äärik avatakse. See on kriitilise tähtsusega ohutuspraktika. Ettevõttes Ningbo Kaxite Sealing Materials Co., Ltd. soovitame oma klientidel pidada piisavat varutihendite laoseisu, et neil ei tekiks kiusatust hädaolukorras tihendeid uuesti kasutada.
2. küsimus: kuidas valida rõngasliigendi tihendi jaoks õiget materjali?
Vastus: Materjali valik sõltub protsessivedelikust, töötemperatuurist ja nõutavast korrosioonikindlusest. Madala temperatuuriga, mittesöövitavate rakenduste jaoks piisab pehmest rauast või madala süsinikusisaldusega terasest. Enamiku rafineerimistehaste ja naftakeemia rakenduste jaoks on soovitatav kasutada roostevaba terast 304 või 316. Kõrge temperatuuriga või väga söövitavate rakenduste jaoks võib vaja minna eksootilisi sulameid, nagu Inconel või Monel. Meie tehniline meeskond võib teie protsessitingimuste põhjal anda konkreetseid soovitusi.
3. küsimus: Mis vahe on R-, RX- ja BX-tüüpi rõngasliigendi tihendil?
Vastus: R-tüüpi on tavaline ovaalne või kaheksanurkne tihend, mida kasutatakse enamikus rakendustes. RX-tüübil on modifitseeritud geomeetria, mis tagab tõhusama tihenduse suurema rõhu korral. BX tüüp on mõeldud ülikõrgete rõhkude jaoks ja sellel on survejõul töötav disain. Igal tüübil on kindel soone geomeetria ja surveaste. Meie tehas toodab kõiki kolme tüüpi ja me saame aidata teil valida teie rakenduse jaoks õige.
4. küsimus: kuidas ma saan aru, kas rõngasliigendi tihend on kahjustatud?
Vastus: Kahjustatud rõngasliigendi tihendil võivad olla nähtavad kriimud, mõlgid või korrosioon. Samuti võib see olla ümaralt deformeerunud või lameda ristlõikega. Kui mõni neist märkidest ilmneb, ei tohi tihendit kasutada. Isegi väike defekt võib takistada tihendi korralikku tihendamist. Enne paigaldamist kontrollige tihendit alati hoolikalt.
5. küsimus: milline on rõngasliigendi tihendi maksimaalne rõhk?
Vastus: Rõngasliigendi tihendi maksimaalne surveaste sõltub tüübist ja materjalist. R-tüüpi tihendite rõhk on tavaliselt 5000 psi (345 baari). RX-tüüpi tihendite rõhk on 10 000 psi (690 baari). BX-tüüpi tihendid on hinnatud 15 000 psi (1034 baari) või kõrgemale. Tegelik surveaste sõltub ka ääriku nimiväärtusest ja poldi koormusest. Meie tehas võib pakkuda iga tihendi tüübi ja materjali jaoks konkreetseid rõhumäärasid.
Rõngasliigendi tihend on kõrgsurvetööstuse süsteemide planeerimata hoolduse ja tootmiskadude vähendamise kriitilise tähtsusega komponent. Selle metall-metalli tihend, survejõuline disain ja vastupidavus läbipuhumisele muudavad selle kõige usaldusväärsemaks tihenduslahenduseks nõudlike rakenduste jaoks. Valides õige materjali, paigaldades tihendi õigesti ja järgides ennetavat hooldusprogrammi, saavad tehase operaatorid praktiliselt kõrvaldada tihenditega seotud rikked. Tulemuseks on pikem tööaeg, madalamad hoolduskulud ja turvalisem töökeskkond.
Meie tehas Ningbo Kaxite Sealing Materials Co., Ltd.-s on rõngasliigendi tihendeid tootnud üle kahe aastakümne. Pakume täielikku valikut standard- ja kohandatud tihendeid erinevatest materjalidest. Meie tehniline meeskond on valmis abistama materjalide valiku, paigalduskoolituse ja rikete analüüsimisel. Oleme pühendunud sellele, et aidata oma klientidel saavutada oma tegevuses kõrgeim usaldusväärsus ja ohutus.
Võtke juba täna ühendust ettevõttega Ningbo Kaxite Sealing Materials Co., Ltdet saada lisateavet meie rõngastihendite ja selle kohta, kuidas need võivad teie ettenägematut hooldust ja tootmiskadusid vähendada.